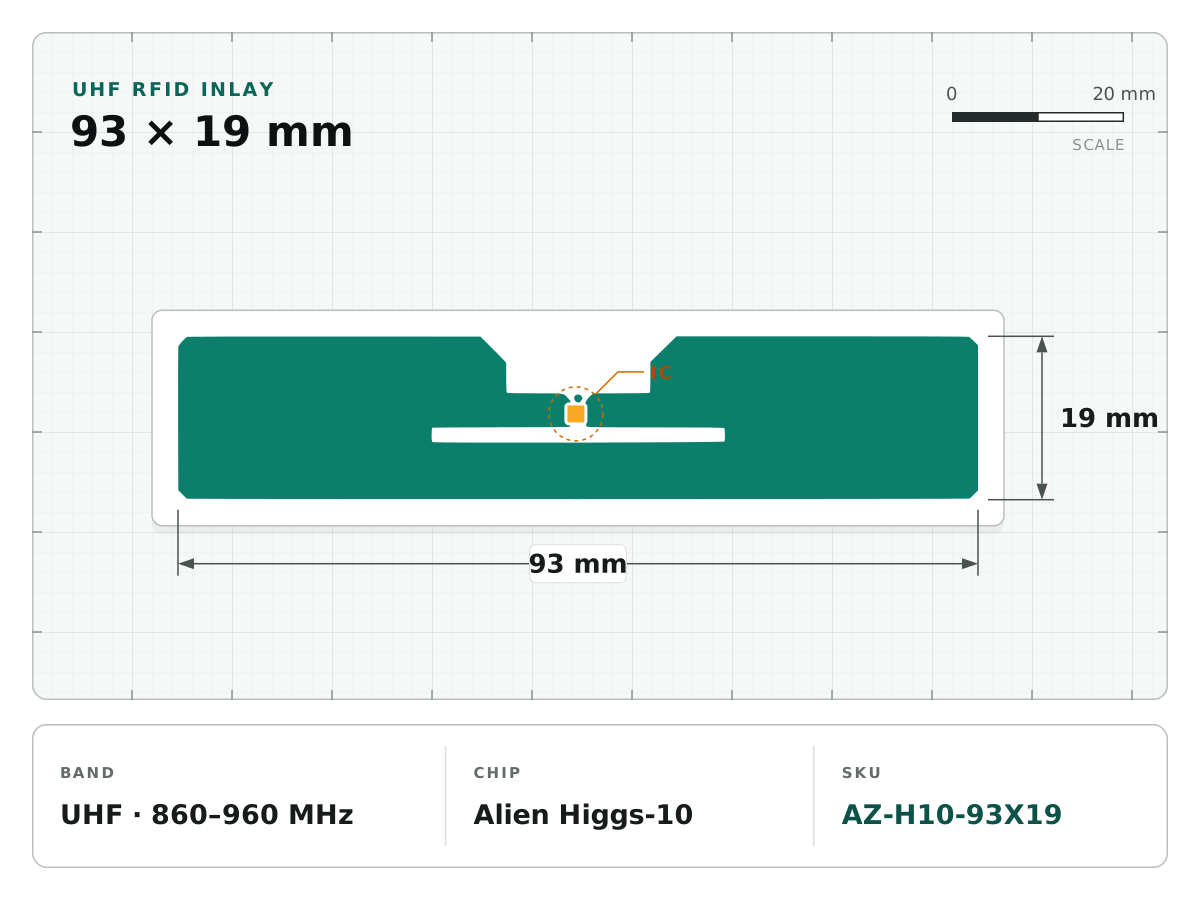
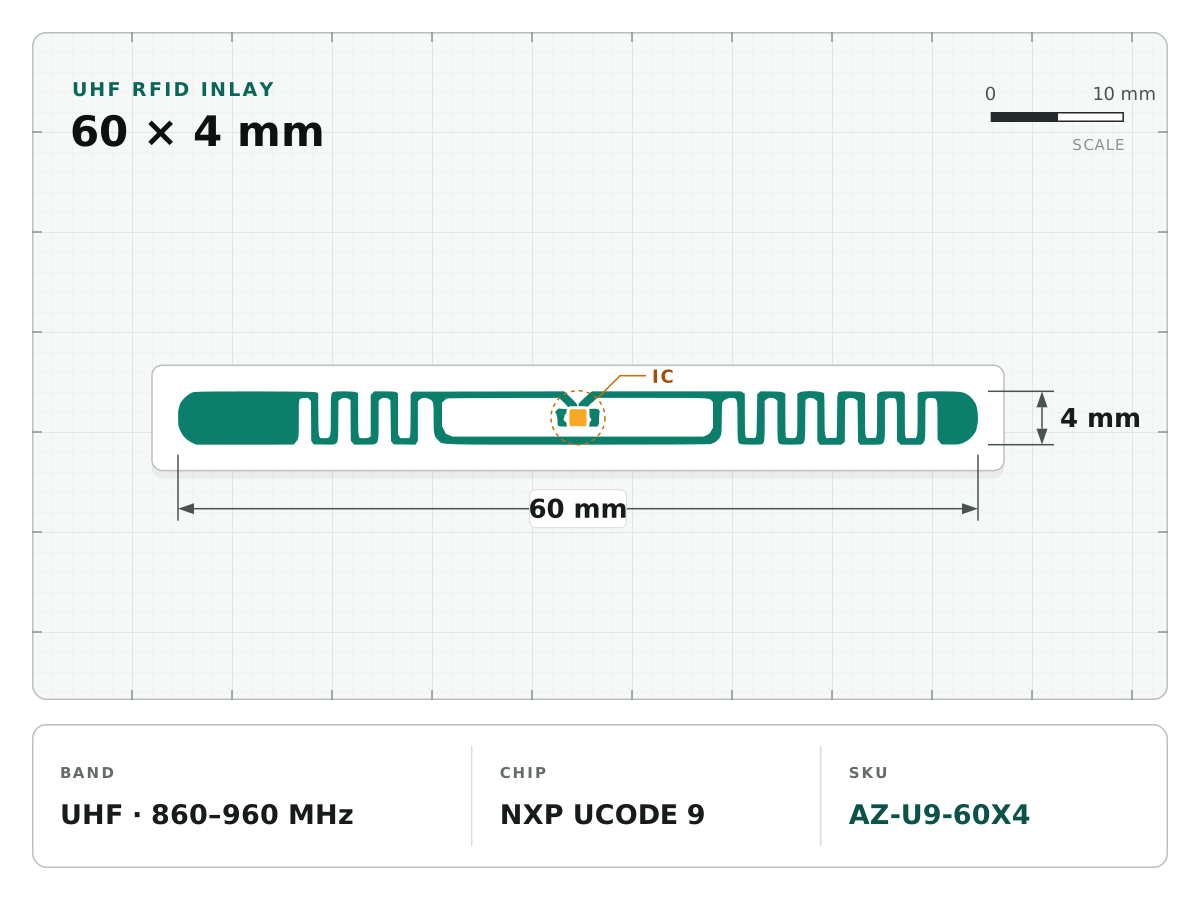
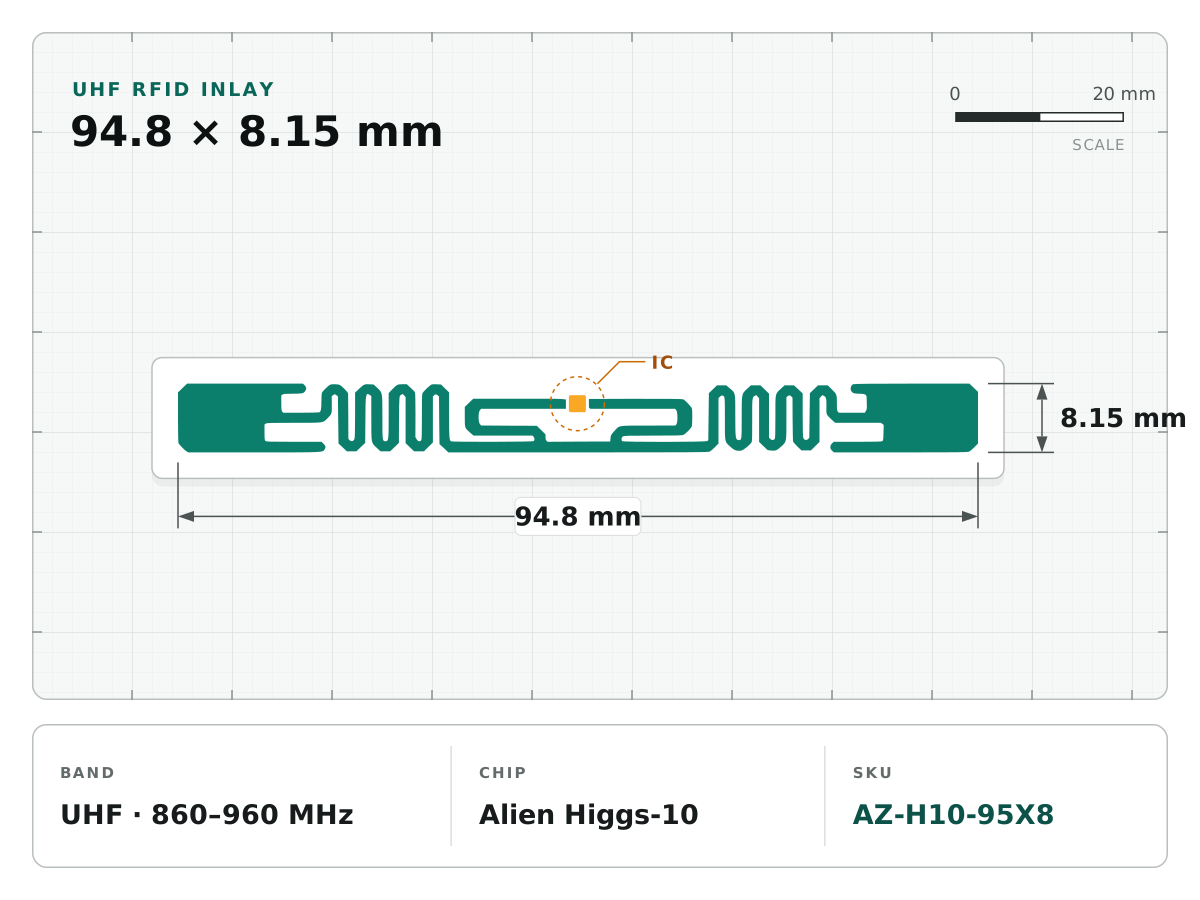
大货前应在真实物品上,用固定读写器设置,分别检查射频表现、编码与机械结构,并记录可重复的验收结果。 最大读取距离只是其中一项。若另一位操作员无法按照记录重现结果,样品审批就不足以支撑后续批量采购。
测试开始前,需要写清哪些条件?
先定义实际读取事件,例如单件识别、移动通过或批量盘点,再约定成功与失败的判定。若收货客户已有验收方法,应按其要求执行。
| 条件 | 测试记录需要包含 |
|---|---|
| 设备与设置 | 读写器型号、天线、区域设置、功率、固件和工作模式 |
| 几何与速度 | 标签距离、朝向、移动速度和读取区域 |
| 物品与安装 | 表面材料、内容物、贴装位置及安装方式 |
| 标签版本 | 芯片、天线、面材、胶系、加工结构及样品标识 |
| 判定规则 | 应读物品、应排除物品、允许时间和数据要求 |
使用有代表性的最终物品,按实际情况包含液体填充、金属部件、曲面、折叠包装或密集堆放。比较 UHF Inlay 与标签和抗金属标签时,要分别采用其预定贴装方式。不要用裸 Inlay 的表现代替加工后的完整标签。
按什么顺序进行样品测试?
- 给样品建立可追溯的标识,记录型号、版本和批次。
- 先检查基础通信,读回写入的数据并核对原始数据。
- 按规定方法贴到实际物品上,记录位置和安装条件。
- 单件比较候选标签,确认适用的安装位置。
- 在真实密度、朝向和移动速度下重复测试。
- 放置读取区域外的干扰物品,检查是否出现不应读取的身份。
- 经历项目相关的搬运、弯折或环境暴露后,再次检查。
保留不合格样品和原始观察记录。某一朝向或位置反复失败,可能比平均成功率更能说明安装、设备覆盖或标签结构的问题。RFID 读取距离指南解释了为什么不同场景下的距离不能直接比较。
编码和打印需要单独检查什么?
若基础盘点就失败,先使用UHF 标签读不到排查清单和已验证正常的设备作对照,再继续大货前的样品验收。
编码格式应与业务系统约定,并按 GS1 EPC 标签数据标准核对采用的 EPC 方案。读回标签后,将解码结果与源数据、印刷身份逐项对应。序列化项目要检查重复身份,并核对作废、重写和替换标签,不能只统计读写器产生了多少条读取事件。
如果使用 RFID 打印机,先对照打印机厂商的耗材与 Inlay 放置指南,确认具体机型与卷材配置。用最终卷装结构试印、试写并执行该机型要求的校准;印刷质量与写码准确性分别审批,不因“能打印”就推定“能正确写码”。
机械表现怎样纳入验收?
检查粘贴、翘边、弯折和印刷可读性,并按真实使用条件规定复检。射频表现良好,但标签脱落或带有重复身份,仍然不满足项目要求。射频、数据和机械结果应分别记录,避免用一个汇总分数掩盖问题。
如何把样品结果变成大货依据?
保存测试日期、操作员、布局照片、设备设置、样品版本、批次、判定条件与结果。记录每轮调整了什么,并确认哪一种完整结构获得批准。批量供货前,约定来料检查、追溯资料,以及芯片、天线、面材或安装方法改变后哪些条件需要重新测试。
先用 RFID 选型清单整理需求,再通过工程询盘表单提供物品、读写器配置与验收事件。申请样品时,让候选标签和测试方法同时明确,后续采购才能沿用已验证的规格。